


Acasă · Știri · Știri din industrie · How to Improve Automotive Injection Mold Service Life: A Practical Guide
Știri din industrie
How to Improve Automotive Injection Mold Service Life: A Practical Guide
2026-08-26Durata de viață a matriței de injecție pentru autovehicule este numărul de cicluri de producție pe care le finalizează o unealtă înainte ca dimensiunile pieselor, finisajul suprafeței sau stabilitatea procesului să scadă sub specificație. Acest număr este decis înainte ca primul oțel să fie tăiat: calitatea oțelului, tratamentul termic, acoperirea suprafeței, aspectul de răcire și disciplina de întreținere determină dacă o unealtă oferă 300.000 de cicluri sau traversează 1.000.000.
Într-un program tipic pentru automobile, o matriță interioară rulează PA66 armat cu fibră de sticlă sau PC-ABS la presiuni în cavitate de peste 800 bar. Sub aceste sarcini, o sculă P20 neîntărită își poate pierde linia de despărțire în mai puțin de 200.000 de cicluri, în timp ce aceeași geometrie întărită la 48 HRC și acoperită pe zonele de uzură trece în mod regulat de 600.000 de cicluri. Acest decalaj nu este noroc; este un set de decizii inginerești.
Fanze T&M (Jiashan) Co., Ltd., a producător de matrițe de injecție de precizie și piese turnate care deservește programele auto din 2005, aplică aceste discipline pe cadrele tabloului de bord, orificiile de ventilație HVAC, carcasele airbag-urilor și suporturile structurale în conformitate cu un sistem de calitate IATF 16949. Durata de viață a matriței este tratată acolo ca un cost urmărit pe piesă, nu ca o surpriză de întreținere.
Cele patru moduri de defecțiune care pun capăt matrițelor auto
Patru mecanisme provoacă aproape toate înlocuirile de matrițe auto: uzura abrazivă, coroziunea, oboseala termică și deformarea mecanică. Identificați care dintre ele domină unealta dvs. și știți care îmbunătățire va prelungi cel mai mult durata de viață.
Fibrele de sticlă acționează ca un mediu de tăiere la fiecare lovitură, erodând porțile, marginile miezului și liniile de despărțire. Coroziunea urmează atunci când apa de răcire nu este tratată sau când rășinile ignifuge eliberează produse secundare acide. Oboseala termică apare ca micro-fisuri în colțuri după zeci de mii de cicluri de încălzire și răcire. Deformarea are loc atunci când tonajul clemei sau presiunea din cavitate depășește rezistența secțiunilor subțiri de oțel.
Uzura liniei de despărțire este primul semn măsurabil al îmbătrânirii. Odată ce apare blițul, fiecare reparație îndepărtează metalul, iar durata de viață rămasă a matriței se scurtează cu fiecare trecere.
Alegeți oțelul și tratarea termică după sarcină, nu după obicei
Selectarea oțelului este decizia cu cea mai mare pârghie pentru durata de viață a matriței auto: potriviți gradul cu conținutul de umplutură, volumul de producție și cerințele de finisare a suprafeței înainte de a proiecta răcirea sau acoperirile.
Pentru piesele structurale turnate în rășină armată cu fibră de sticlă, oțelul preîntărit este o scurtătură către defecțiunea timpurie. H13 întărit la 48-52 HRC păstrează intacte muchiile de tăiere și inserțiile cu miez subțire timp de sute de mii de cicluri. Pentru suprafețele interioare cu luciu ridicat, inoxidabilul S136 adaugă rezistență la coroziune și o lustruire care rezistă la uzură și la acumularea de agent de degajare.
| Calitatea oțelului | Duritate (HRC) | Compatibilitate cu fibra de sticla | Durată de viață tipică | Utilizare comună pentru automobile |
| P20 | 28-32 | Scăzut | 200.000-400.000 | Prototipuri, echipamente de volum redus |
| 718H | 33-38 | Mediu | 300.000-500.000 | Decorație interioară, orificii de ventilație HVAC |
| H13 | 44-52 | Înalt | 500.000-800.000 | Carcase airbag, suporturi structurale |
| S136 | 48-52 | Înalt | 500.000-1.000.000 | Înalt-gloss, transparent, corrosion-prone parts |
Un instrument structural mare, cum ar fi un matriță de injecție a cadrului tabloului de bord poartă aceeași logică de selecție a materialului: cu cât suprafața proiectată este mai mare, cu atât sarcina de presiune din cavitate este mai mare și cu atât consecințele oțelului moale sunt mai grave. Alegerea materialului interacționează și cu geometria piesei, așa cum este explicat în documentul nostru Ghid de proiectare a matrițelor interioare auto și de selecție a materialelor .
 Furnizori cu ridicata de matrițe prin injecție, companie, exportator Fanze T&M (Jiashan) Co., Ltd. este furnizorii de matrițe prin injecție pentru cadru de instrumente din China, companie, exportator, această linie de produse sp... Vizualizare produs →
Conținut de fibră de sticlă peste 30%, nu rulați niciodată un instrument de producție sub 45 HRC în zonele de uzură.
Aplicați tratamente de suprafață acolo unde se concentrează uzura
Acoperirile de nitrurare și PVD cresc duritatea suprafeței la un echivalent de 70-90 HRC și pot dubla durata de viață a cavității rășinilor abrazive pentru automobile.
Nitrurarea formează o carcasă de difuzie dură fără a modifica dimensiunile, ceea ce o face ideală pentru știfturi și diapozitive. Acoperirile PVD adaugă un strat ceramic subțire, cu frecare scăzută, care reduce atât uzura, cât și forța de ejectare. Cromarea rămâne o opțiune practică pentru suprafețele dominate de coroziune. Cea mai rentabilă abordare este selectivă: tratați zona porții, linia de despărțire și fețele miezului cu uzură ridicată și lăsați restul sculei netratate.
Componente precum an suport pentru montaj airbag matriță rulează în PA66 umplut cu sticlă, unde miezurile și porțile acoperite țin dimensiuni critice mult mai lungi decât oțelul nu, la aceeași duritate.
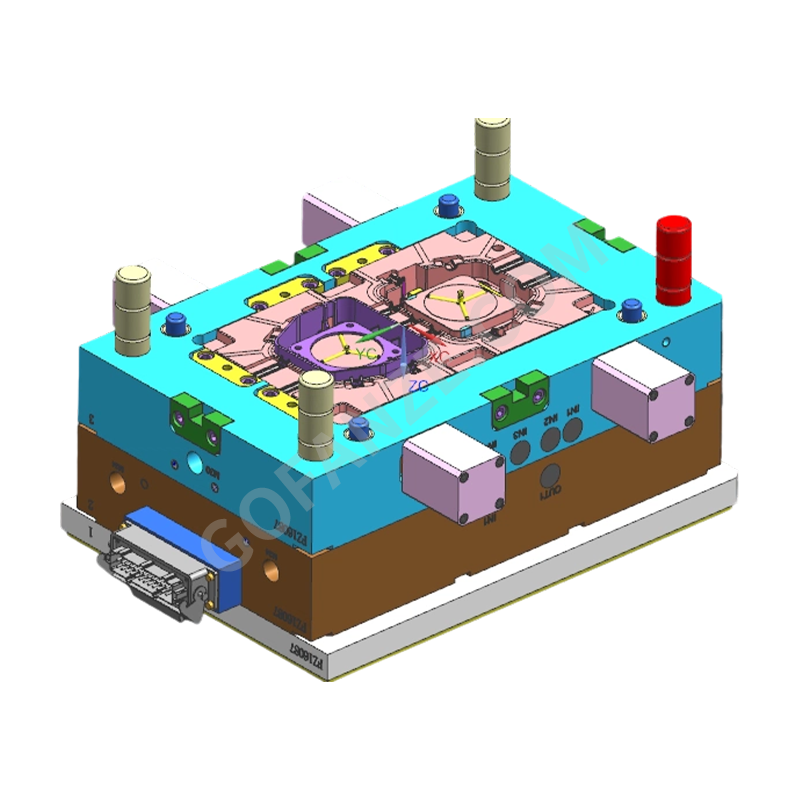 Comerț cu ridicata pentru montaj și suport pentru airbag pentru automobile din plastic Su Fanze T&M (Jiashan) Co., Ltd. este furnizorii de matrițe de injecție pentru montarea și suportul de suport pentru airbag pentru automobile din plastic pentru automobile, furnizori, ... Vizualizare produs →
Răcire de proiectare pentru sarcină termică uniformă
Un circuit de răcire echilibrat este o caracteristică de viață a mucegaiului: menținerea variației de temperatură a suprafeței cavității sub 10 grade Celsius previne oboseala termică și încetinește creșterea fisurilor.
Oboseala termică începe acolo unde variațiile de temperatură ale suprafeței sunt cele mai mari, de obicei la poartă, la colțurile ascuțite și în jurul inserțiilor adânci ale miezului. Canalele de răcire conforme care urmează conturul cavității elimină căldura în mod uniform și reduc punctele fierbinți. Adăugați răcire lângă linia de despărțire și în jurul manșoanelor ejectorului; fiecare zonă denivelată devine o viitoare origine a fisurilor.
O cavitate bine răcită scurtează, de asemenea, timpul ciclului, ceea ce modifică calculul de amortizare: aceeași matriță produce mai multe piese pe lună și durează mai mult. Prin urmare, proiectarea răcirii face parte din bugetul de viață, nu un subiect separat.
Proiectați piesa și matrița pentru stresul procesului
Aerisirea, tirajul, echilibrul grosime a peretelui și poziția porții decid stresul rezidual și încărcarea mucegaiului; un design al piesei care luptă împotriva procesului scurtează durata de viață a sculei.
Colțurile ascuțite concentrează stresul mecanic și termic. Tirajul insuficient crește forța de ejectare și trage piesa pe suprafața cavității. Aerisirea slabă captează gazul care arde oțelul și provoacă supraîncălzire localizată la sfârșitul umplerii. Acestea nu sunt detalii cosmetice: ele determină cât de multă sarcină absoarbe matrița la fiecare fotografie. Geometria de decupare și paranteză este locul în care interacțiunea apare cel mai mult, de exemplu în a matriță de injecție suport schimbător de viteze , unde tranzițiile pereților și adâncimea miezului controlează atât calitatea pieselor, cât și uzura sculei.
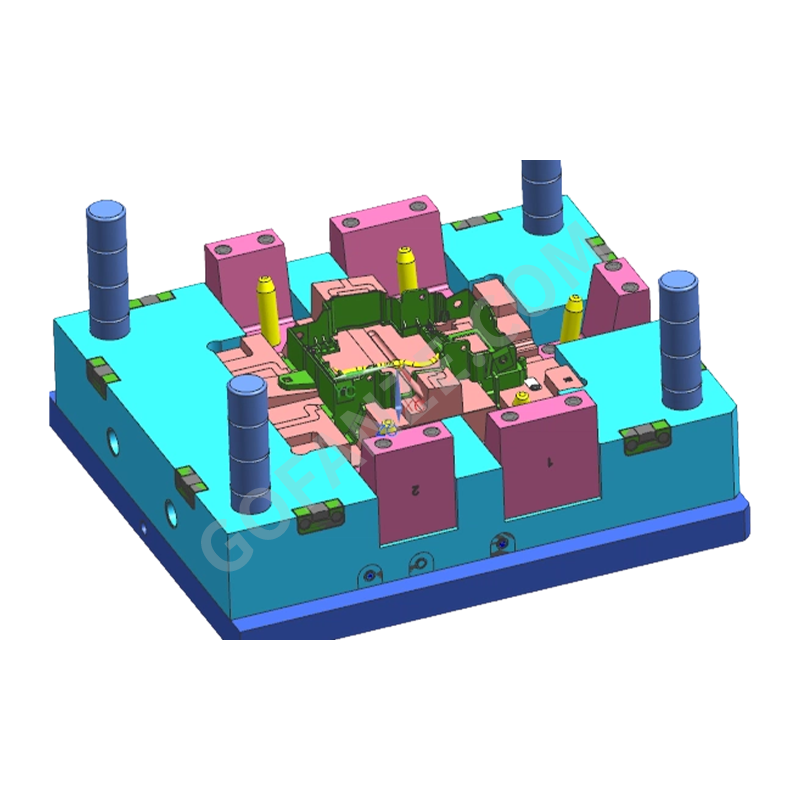 Comerț en-gros cu suport schimbător de viteze Furnizori de matrițe prin injecție, companie, exportator Fanze T&M (Jiashan) Co., Ltd. este furnizori, companie, exportator de matrițe prin injecție pentru suportul schimbătorului de viteze din China, acest produs se încadrează în... Vizualizare produs →
Deciziile fazei de proiectare
- Unghiuri de tiraj generoase pe fiecare perete vertical
- Grosimea uniformă a peretelui pentru a echilibra fluxul și ambalarea
- Colțuri interne radiate în loc de tranziții ascuțite
- Aerisire adecvată la punctele finale ale fluxului frontal
Deciziile fazei de producție
- Tonajul clemelor se potrivește cu zona proiectată, nu cu dimensiunea mașinii
- Presiunea de menținere redusă la minimum care menține toleranța
- Durata ciclului stabilizat pentru a evita șocul termic
- Controlul temperaturii matriței setat și înregistrat, nu ghicit
Rulați întreținere preventivă, nu recuperare în caz de defecțiune
Întreținerea preventivă este cea mai ieftină investiție pe durata de viață: majoritatea producătorilor de automobile programează verificări bazate pe stare la fiecare 50.000-100.000 de cicluri.
Scopul este de a interveni înainte ca fulgerul, lipirea sau degradarea suprafeței să apară. Urmăriți ciclurile pe cavitate, curățați orificiile de aerisire înainte ca carbonul să se acumuleze, măsurați dimensiunile critice față de înregistrările originale și acoperiți din nou zonele de uzură înainte de a se uza. Un istoric de reparații documentat transformă fiecare eveniment de întreținere în date pentru proiectarea următoarei scule.
Aceeași logică se aplică instrumentelor cu cavitație mare, în care o cavitate deteriorată oprește întregul matriță. The factori de durabilitate pentru matrițele cablajului de sârmă arătați cum numărul de cavități și planificarea întreținerii schimbă ecuația de viață în practică.
Întrebări frecvente
Câte fotografii durează o matriță de injecție auto?
O matriță auto bine proiectată, cu oțel întărit, răcire echilibrată și întreținere preventivă durează de obicei între 500.000 și 1.000.000 de cicluri. Durata de viață a matriței depinde de conținutul de umplutură de rășină, presiunea din cavitate și disciplina de întreținere, nu de vârsta matriței.
Care este cel mai bun oțel pentru matrițe de injecție auto?
Pentru piesele structurale turnate în rășină armată cu fibră de sticlă, H13 la 48-52 HRC este o linie de bază puternică. Pentru piesele interioare cu luciu ridicat sau predispuse la coroziune, oțelul inoxidabil S136 are performanțe mai bune. P20 este acceptabil doar pentru prototipuri și volume foarte mici.
De ce se defectează matrițele pentru automobile lângă poartă?
Zona porții vede efortul de forfecare maxim și cea mai mare oscilație de temperatură la fiecare lovitură. Fisurile de eroziune și oboseală termică apar mai întâi acolo, cu excepția cazului în care poarta este întărită, acoperită și răcită aproape de suprafață.
Cât de des ar trebui să meargă o matriță auto pentru întreținere?
Majoritatea mașinilor de turnare auto efectuează întreținere preventivă bazată pe condiții la fiecare 50.000 până la 100.000 de cicluri. Fiecare oprire ar trebui să includă curățarea, măsurarea dimensiunilor, inspecția ventilației și reacoperirea zonelor de uzură înainte de apariția defectelor.
Categorii
Categoria de produs
-
Componente și piese pentru imprimantă
-
Componentă și unealtă din plastic bicolor
-
Conectori multi-cai din plastic
-
Piesă turnată prin injecție din plastic filetat
-
Piese de injecție pentru electrocasnice
-
Matriță de injecție a carcasei robotului
-
Matriță de injecție din PC transparent lucios
-
Carenaje motociclete și caroserie matriță de injecție din plastic
-
Formă de injecție din plastic pentru grămadă de încărcare EV
-
Cablaj de sârmă auto
-
Matriță de injecție pentru piese de plastic interioare auto
Etichetă înrudită
-
Mold pentru injecție pentru piese de plastic interioare pentru automobile cu mai multe cavități
Hot Runner Automotive Interior Piese din plastic Matriță prin injecție
Tablou de bord pentru autovehicule Piese din plastic Matriță prin injecție
Panoul ușilor pentru automobile Piese din plastic Matriță prin injecție
precision automotive connector Plastic injection mold Parts
automotive connector Plastic injection mold Part
wire harness connector Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts
matriță de injecție pentru cablaj de sârmă auto
matriță de injecție pentru piese electrice auto


- Matriță de injecție pentru piese de plastic interioare auto
- Cablaj de sârmă auto
- Formă de injecție din plastic pentru grămadă de încărcare EV
- Carenaje motociclete și caroserie matriță de injecție din plastic
- Matriță de injecție din PC transparent lucios
- Matriță de injecție a carcasei robotului
- Piese de injecție pentru electrocasnice
- Piesă turnată prin injecție din plastic filetat
- Conectori multi-cai din plastic
- Componentă și unealtă din plastic bicolor
- Componente și piese pentru imprimantă

