


Acasă · Știri · Știri din industrie · How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
Știri din industrie
How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
2026-08-19Înainte ca un singur pelet de plastic să intre într-o presă de turnare, o componentă interioară a autovehiculului, cum ar fi cadrul panoului de instrumente, a primit deja aproximativ patru sute de ore de atenție la proiectarea sculelor și la prelucrare. Matrița decide totul în aval: timpul ciclului, stabilitatea dimensională, aspectul suprafeței și fiabilitatea în asamblarea în volum mare. Acest articol urmărește întregul lanț, de la prima revizuire CAD până la filmarea de probă care eliberează instrumentul pentru producție.
Cum sunt fabricate matrițele de injecție pentru piesele din plastic pentru interiorul auto: secvența
Fiecare matriță interioară, indiferent de programul vehiculului, urmează aceeași secvență: revizuirea designului piesei, aspectul matriței, pregătirea oțelului, prelucrare CNC și EDM, asamblare și asamblare, lustruire și texturare, apoi încercare și eliberare dimensională. Comanda nu este opțională; fiecare pas se bazează pe cel precedent.
O matriță interioară mare, cum ar fi matriță de injecție a cadrului tabloului de bord de obicei durează între douăsprezece și optsprezece săptămâni de la lansarea proiectului până la prima producție a pieselor. O componentă mai mică, cum ar fi un suport de schimbare a vitezei sau un capac pentru difuzor, poate fi livrată în opt până la zece săptămâni.
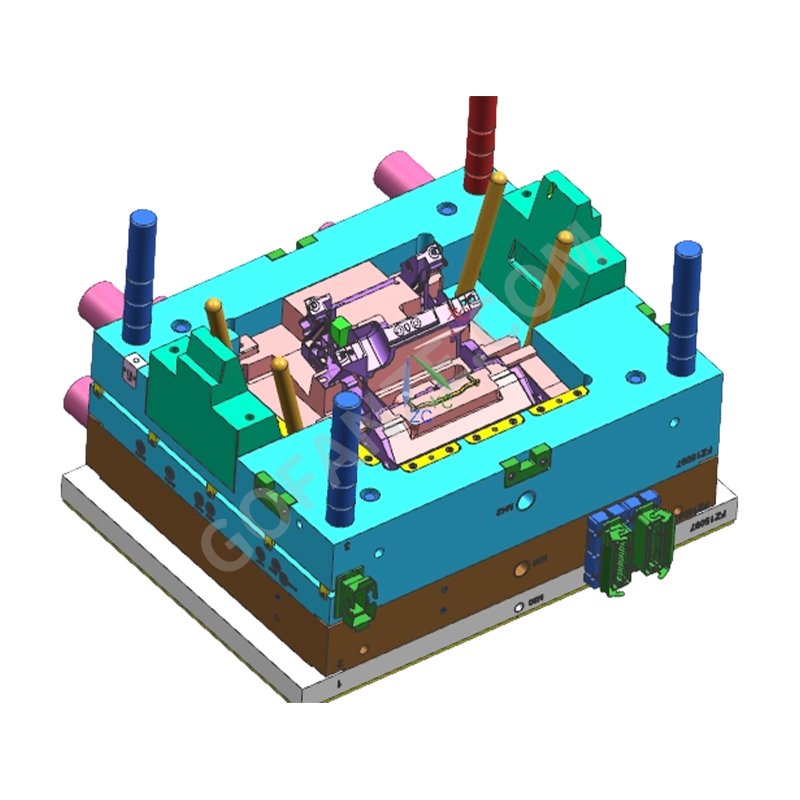
 Furnizori cu ridicata de matrițe prin injecție, companie, exportator Fanze T&M (Jiashan) Co., Ltd. este furnizorii de matrițe prin injecție pentru cadru de instrumente din China, companie, exportator, această linie de produse sp... Vizualizare produs →
| Scena | Activități cheie | Durata tipică |
|---|---|---|
| Revizuirea designului și DFM | Unghiul de tiraj, pozitia portii, contractia, grosimea peretelui | 1–2 săptămâni |
| Dispunerea matriței și designul de detaliu | Circuit de racire, glisiere, lifters, sistem de evacuare | 1–2 săptămâni |
| Pregătirea oțelului și prelucrarea brută | Achizitie placi, frezare bruta | 2-3 săptămâni |
| Prelucrare de finisare și EDM | Finisare cavitate 3D, colțuri interioare ascuțite, inserții | 3–4 săptămâni |
| Bending, lustruire și texturare | Fiting, finisaj SPI, gravare chimică a granulelor | 1–2 săptămâni |
| Încercarea, modificarea și lansarea | Fereastra de proces, verificare CMM, piese de producție inițiale | 1–3 săptămâni |
Proiectarea pentru fabricație începe cu geometria piesei
O matriță nu poate fi construită numai din desenul piesei. Echipa de scule rulează mai întâi o revizuire a proiectării pentru fabricație care verifică unghiurile de deschidere, consistența grosimii peretelui, poziția porții și punctele de ejectare. Părțile interioare sunt neiertătoare: un perete vertical neconformat poate face imposibilă evacuarea, o secțiune groasă local poate crea urme de scufundare, iar o poartă prost plasată poate lăsa linii de sudură exact acolo unde le va vedea clientul. Faza DFM ar trebui să blocheze, de asemenea, dimensiunea oțelului matriței, aspectul canalului fierbinte și timpul de ciclu țintă. Deciziile de material și geometrie sunt tratate mai detaliat în ghidul nostru despre Principiile de proiectare a matrițelor de injecție și selecția materialelor pentru piese interioare din plastic auto .
Poartă, Runner și Dispoziție de răcire
Sistemele de canale fierbinți sunt standard în sculele auto pentru interior, deoarece permit o deschidere precisă, în mai multe puncte, eliminând în același timp canalele reci din piesa turnată. Răcirea este la fel de decisivă. Canalele au, de obicei, un diametru de 8 până la 12 mm, poziționate la aproximativ două diametre ale canalelor de peretele cavității. O dispunere de răcire bine echilibrată scurtează timpul ciclului și previne deformarea pieselor lungi, cum ar fi matriță de injecție a suportului central , unde îndepărtarea neuniformă a căldurii se traduce direct în răsucire și înclinare.
 Comerț cu ridicata Center Stack Carrier Furnizori de matrițe prin injecție, Companie, Exportator Fanze T&M (Jiashan) Co., Ltd. este China en-gros Center Stack Carrier Furnizori de matrițe prin injecție, Companie, Exportator, The Center Console Bra... Vizualizare produs →
Tobogane, dispozitive de ridicare și acțiuni interne
O matriță interioară modernă se deschide rar ca un simplu instrument cu două plăci. Decupările piesei - cleme de montare, prinderi, lambriuri de ventilație și mecanisme de cutie amortizată - necesită glisiere și dispozitive de ridicare. Glisierele se deplasează perpendicular pe direcția de deschidere, antrenate de știfturi unghiulare sau cilindri hidraulici. Dispozitivele de ridicare se ocupă de decupajele interne și eliberează piesa pe măsură ce sistemul de evacuare se mișcă. Numărul de acțiuni influențează nu numai prețul sculei, ci și programul de întreținere, deoarece fiecare componentă în mișcare este o sursă potențială de fulger sau uzură.
Selecția oțelului determină durata de viață a sculei și calitatea suprafeței
Formele de interior pentru autovehicule desfășoară campanii lungi de producție, astfel încât alegerea oțelului de matriță se face înainte de începerea tăierii. Oțelul de tip P20 preîntărit la aproximativ 36–40 HRC este obișnuit pentru tiraje scurte și medii, în timp ce H13 întărit la 48–52 HRC este specificat pentru unelte de volum mare sau rășini umplute cu sticlă. Pentru cavitățile care trebuie să accepte gravarea cu granulație fină sau o lustruire în oglindă, oțelul pentru scule de tip inoxidabil este preferat, deoarece rezistă la coroziune de la apa de răcire și gazele de turnare.
Oțel cu cavitate pentru suprafețe de clasa A
Partea vizibilă a piesei - panoul pe care șoferul îl vede sub parbriz sau pe consolă - este formată din oțel cu cavitate. Această suprafață necesită un grad de lustruire definit, de obicei SPI A-2 sau mai fin, înainte de aplicarea unei texturi chimice a granulelor. Orice semn de porozitate sau de șlefuire din cavitate se repetă pe fiecare piesă turnată.
Miez de oțel și componente de uzură
Jumătatea de miez a matriței poartă geometria interioară: nervuri, boșuri și puncte de atașare. Această parte necesită mai multă forță de ejectare și vede cel mai mare contact cu componentele în mișcare. Inserțiile rezistente la uzură și plăcile de uzură întărite sunt amplasate oriunde alunecarea oțelului se întâlnește cu oțelul și, de asemenea, aici se va ocupa echipa de întreținere după ce o unealtă a rulat câteva sute de mii de cicluri.
Prelucrarea de precizie a miezului și cavității
Prelucrarea începe cu frezarea brută care îndepărtează cea mai mare parte a materialului, apoi trece la finisarea de mare viteză a suprafeței 3D. Trei procese de prelucrare reprezintă aproape toate caracteristicile interiorului matriței.
| Proces | Utilizare tipică în fabricarea matrițelor interioare | Forța geometrică |
|---|---|---|
| frezare CNC | Cavități 3D, miezuri, corpuri de diapozitive | Suprafețe cu formă liberă din oțel în vrac |
| Sinker EDM | Baze nervurate, colțuri pătrate, cavități texturate | Colțuri interioare ascuțite la care tăietorii nu le pot atinge |
| EDM cu fir | Introduceți semifabricate, orificii de evacuare, fante pentru poartă | Profile drepte de precizie |
În timpul tăierii cu electrozi și finisării prin electroeroziune, geometria piesei este transferată în oțel călit cu un nivel de repetabilitate pe care tăierea mecanică singură nu îl poate oferi. Stiva de lambriuri fine a unui ventilație de aer condiționat auto piese din plastic matriță de injecție , de exemplu, este în mod normal finisat prin electroeroziune deoarece fantele lamei sunt prea înguste pentru o freză de capăt și prea ascuțite pentru o cavitate lustruită în mod convențional.
 Furnizor de piese de plastic pentru ventilație pentru aer condiționat auto cu ridicata Fanze T&M (Jiashan) Co., Ltd. este China en-gros pentru automobile de aer condiționat Vent piese din plastic Furnizori de matrițe prin injecție, companie, export... Vizualizare produs →
Asamblare, montare și tratare a suprafeței
Bancul este locul în care componentele prelucrate devin un instrument de lucru. Instalatorii se potrivesc cu miezul și cavitatea, stabilesc spațiul de alunecare, aliniază știfturile ejectorului și reglează linia de despărțire până când se închide fără nepotrivire vizibilă. Pe o parte interioară, chiar și un pas de linie de despărțire 0,05 mm este suficient pentru a genera reclamații pe un panou care stă la vedere.
După montare, cavitatea este lustruită la gradul SPI specificat și, atunci când este necesar, gravată chimic pentru a produce o granulație a pielii sau o textură periată. Texturarea se face după lustruire deoarece procesul de gravare modifică doar stratul superior de oțel. Această combinație de lustruire și gravare este ceea ce conferă ornamentelor interioare aspectul său consistent în mii de piese turnate.
Test de mucegai, validare dimensională și eliberare
Matrița finită este montată pe o mașină de turnat prin injecție la scară de producție pentru încercare. Temperatura de topire, viteza de injectare, presiunea de menținere și timpul de răcire sunt variate într-un mod controlat pentru a găsi o fereastră de proces care oferă o greutate uniformă a piesei, fără fotografii scurte și fără bliț. Încercările cu lovituri scurte cu rășina reală arată frontul de curgere și confirmă comportamentul porții și ventilației înainte de evaluarea loviturilor complete.
Fiecare parte de probă este măsurată în raport cu modelul CAD, de obicei prin CMM sau scanare cu lumină albă. Punctele de montare interioare dețin adesea toleranțe de ±0,05 mm sau mai strâns , deoarece piesa trebuie să se îmbine cu componentele învecinate într-o secvență fixă de asamblare. Când dimensiunile critice rămân stabile pe parcursul unor execuții consecutive, matrița este aprobată pentru producția în serie.
Pentru cumpărătorii care evaluează instrumentele tabloului de bord, criteriile de acceptare descrise în ghidul nostru pentru alegerea turnării prin injecție de plastic pentru interiorul auto pentru programele de bord explicați ce trebuie verificat în piesele de probă, de la distribuția grosimii peretelui până la calitatea suprafeței.
Ce ar trebui să aducă un furnizor de matrițe într-un program de interior
O matriță interioară nu este o marfă; este un activ de lungă durată care determină costul părții de ani de zile. Furnizorul ar trebui să poată demonstra Certificare IATF 16949 , prelucrare internă cu CNC, EDM și capacitate de tăiere a sârmei și experiență practică în aceeași categorie de componente. Fanze T&M, un constructor de matrițe și turnător care operează din 2005 în Jiashan, China, combină exact această structură: revizuirea dezvoltării produsului, proiectarea matriței, fabricarea matrițelor, turnarea prin injecție și imprimarea și asamblarea post-mulare într-o singură unitate. Această combinație scurtează buclele de corecție, deoarece echipa care decupează cavitatea rulează și testele de turnare și vede piesele în condiții de producție.
Când comparați furnizorii, căutați piese de referință care rulează deja în aceeași familie de plastic - PP umplut pentru suporturi interioare mari, PC/ABS pentru ornamente decorative, PA66 pentru suporturi structurale - și pentru o procedură de eliberare documentată care acoperă rapoarte dimensionale, certificări de materiale și parametrii de proces. O unealtă care a fost dovedită cu rășina de producție reală valorează mai mult decât o unealtă care a fost doar tăiată CNC pe fișierul CAD. Calificările cheie de verificat sunt:
- Certificare IATF 16949 and a documented quality system.
- Capacitate proprie CNC, EDM și de tăiere a firului în loc de prelucrare complet externalizată.
- Piese de referință dovedite din aceeași familie de rășini și complexitate similară.
- O procedură de eliberare care include rapoarte dimensionale, certificate de materiale și parametri de proces.
Pentru o vedere mai amplă a modului în care proiectarea pieselor și deciziile de fabricație interacționează, Ghid complet pentru piese din plastic prin injecție pentru proiectare și fabricare este o referință utilă în timpul planificării timpurii a proiectului.
De la primul calcul al contracției până la raportul dimensional final, matrițele de injecție a pieselor din plastic pentru interiorul auto sunt realizate printr-un lanț controlat de decizii de proiectare, prelucrare, montare și validare. Matrița determină calitatea piesei chiar înainte ca presa să se închidă pentru prima dată . Cumpărătorii care înțeleg acel lanț pot evalua termenele de livrare cotate, pot contesta etapele lipsă ale procesului și pot alege un furnizor care tratează matrița interioară ca un sistem de producție, mai degrabă decât un bloc de oțel.
Categorii
Categoria de produs
-
Componente și piese pentru imprimantă
-
Componentă și unealtă din plastic bicolor
-
Conectori multi-cai din plastic
-
Piesă turnată prin injecție din plastic filetat
-
Piese de injecție pentru electrocasnice
-
Matriță de injecție a carcasei robotului
-
Matriță de injecție din PC transparent lucios
-
Carenaje motociclete și caroserie matriță de injecție din plastic
-
Formă de injecție din plastic pentru grămadă de încărcare EV
-
Cablaj de sârmă auto
-
Matriță de injecție pentru piese de plastic interioare auto
Etichetă înrudită
-
plastic wire harness Plastic injection mold Parts
wire harness Plastic injection mold Parts
precision automotive connector Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts
high precision wire harness Plastic injection mold Parts
Hot Runner Automotive Interior Piese din plastic Matriță prin injecție
wire harness connector Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts
automotive connector Plastic injection mold Part


- Matriță de injecție pentru piese de plastic interioare auto
- Cablaj de sârmă auto
- Formă de injecție din plastic pentru grămadă de încărcare EV
- Carenaje motociclete și caroserie matriță de injecție din plastic
- Matriță de injecție din PC transparent lucios
- Matriță de injecție a carcasei robotului
- Piese de injecție pentru electrocasnice
- Piesă turnată prin injecție din plastic filetat
- Conectori multi-cai din plastic
- Componentă și unealtă din plastic bicolor
- Componente și piese pentru imprimantă

